


Branschnyheter
Hem / Nyheter / Branschnyheter / Branschguide för termisk bearbetning: utrustning, temperaturtoleranser och överensstämmelse
Branschguide för termisk bearbetning: utrustning, temperaturtoleranser och överensstämmelse
Datum:Sep 28, 2026
En batchugn inställd på 650 °C som går 628 °C vid dörren och 671 °C vid bakväggen hanterar inte ett litet kalibreringsproblem. Över en 45-minuters blötläggning avgör spridningen om ett verktygsstålparti uppfyller hårdhetsspecifikationen eller kommer tillbaka som omarbetning. Det gapet är den dagliga verkligheten inom den termiska bearbetningsindustrin, och det förklarar varför börvärdet på styrenheten vanligtvis är det minst informativa numret i rummet.
Termisk bearbetning omfattar alla operationer där kontrollerad värme, och vanligtvis en kontrollerad atmosfär eller ett vakuum, förändrar ett material. Det sträcker sig över värmebehandling och sintring av metaller, pastörisering, sterilisering och blanchering i livsmedel, torkning och härdning i batteri- och beläggningsproduktion, och stegen för bakning, avgasning och glödgning bakom halvledar- och tunnfilmstillverkning. Hårdvaran ser olika ut i varje segment, men fysiken och inköpsriskerna är anmärkningsvärt lika.
Den praktiska slutsatsen: termisk bearbetning är en toleransaffär, inte en temperaturaffär. Fyra variabler avgör om en process upprepar sig själv - uppnåbar enhetlighet, atmosfärskontroll, matchningen mellan belastningsgeometri och värmeöverföring och dokumenterade bevis på att alla tre höll under körningen. Köpare som väljer utrustning runt dessa fyra punkter, istället för bara en maxtemperatur, slipper de flesta dyra överraskningarna.
De fyra variablerna som bestämmer en termisk process
Innan man jämför katalognummer hjälper det att separera vad som faktiskt förändrar resultatet av en cykel. Var och en av de fyra artiklarna nedan kan ogiltigförklara ett annars väl specificerat köp.
Uniformitetsband
Enhetlighet anges som ett band över en definierad arbetsvolym, till exempel /- 3 °C, /- 5 °C eller /- 10 °C. En kammare klassad till 300 °C utan något angivet band säger nästan ingenting till en köpare. Bandet beror också på belastningen: en tom kammare ser alltid bättre ut än en laddad.
Atmosfär
Luft är den billigaste atmosfären och den mest kemiskt aggressiva. Kväve undertrycker oxidation, väte och bildande gas minskar ytoxider och vakuum tar bort både syre och de flyktiga ämnen som strömmar ut från lasten. Materialspecifikationen, inte verkstadens bekvämlighet, bör avgöra detta.
Värmeöverföringsgeometri
Konvektion behöver utrymme för gas att röra sig, strålning beror på siktlinje till elementen och ledning beror på kontakttryck. Att stapla delar tätare för att öka genomströmningen förändrar ofta den effektiva processen mer än att höja börvärdet.
Bevis och spårbarhet
Revisorer och kunder ber om undersökningar av temperaturlikformighet, termoelementkalibreringsposter och kontinuerliga dataloggar. En process som ingen kan dokumentera är, för praktiska kommersiella syften, en process som ingen kan sälja.
Matcha utrustning till processen
Utrustningsbyggare som Shanghai Dengsheng Instrument Manufacturing, vars termisk utrustning linje sträcker sig från torkugnar och vakuumkammare till ugnar, inkubatorer och testkammare, tenderar att organisera sina kataloger på samma sätt: efter familj, inte enbart efter temperatur. Jämförelsen nedan sammanfattar var varje familj förtjänar sin plats.
Tabellanmärkning: dessa intervall är startpunkter, inte garantier. Verkliga arbetsgränser skiftar med lastmassa, isoleringskvalitet, regulatorinställning och enhetlighetsklassen som köparen ber leverantören att certifiera.
Vakuum är det tydligaste exemplet på varför fysiken är viktigare än etiketten. Att sänka kammartrycket sänker kokpunkten för vatten och lösningsmedel, så en vakuumtork kan ta bort fukt vid 60 °C som en atmosfärisk ugn skulle behöva 140 °C för att flytta. Samma miljö tar också bort syre, vilket stoppar oxidation på reaktiva pulver och förhindrar ytmissfärgning på koppar- och silverdelar.
 Utsökt utseende Flexibel och bekväm vakuumtorkugn Denna produkt har en vertikal, golvstående design som effektivt integrerar vakuumpumpen och arbetskammaren i en enda, kompakt struktur. Detta eliminerar... Visa produkt →
Avvägningen är cykelstruktur. Vakuumtorkning tar bort värmeöverföring genom konvektion, så uppvärmning är beroende av hyllor, strålning och kontakt, och pumpen blir en underhållsartikel med intervaller för byte av olja eller tätningar. En processingenjör som planerar för det får en snabb, ren cykel med låg temperatur. En som inte ärver oförutsägbar pumpstopp.
Tillförlitlighetsarbete följer en annan logik igen. Testkammare specificeras av den spänningsprofil de måste reproducera, inte av en enda temperatur, och det är därför som en anläggning ofta kör flera kammartyper sida vid sida. En användbar orientering om hur dessa varianter delar upp arbetet behandlas i denna översikt av miljötestkammartyper .
Dolda mätvärden: där cykeltid och kostnad faktiskt sitter
Offertblad visar sällan fördelningen av tid inom en cykel, men den fördelningen förklarar de flesta driftskostnaderna. I en typisk konvektionscykel för en medelstor last ser nedbrytningen ut ungefär så här.
Upprampning
30 %
30 %
Blötlägg
32 %
32 %
Kylning
18 %
18 %
Ladda och lossa
12 %
12 %
Rekord och QA
8 %
8 %
Två slutsatser följer. För det första är ramp-up där energibehovet toppar och där bättre dörrtätningar, tjockare isolering och korrekt dimensionerade recirkulationsfläktar betalar för sig. För det andra är kyla där distorsion och restspänning vanligtvis introduceras, varför kontrollerad kylning är en processparameter snarare än en vänteperiod.
En tredje mätning förblir osynlig fram till den första granskningen: tiden som krävs för att bevisa att kammaren fortfarande är vad den var när den installerades. Anläggningar som loggar enhetlighetsundersökningar och kalibreringsdatum i samma system som produktionskörningar lägger timmar på att förbereda sig för en revision istället för dagar.
Hur efterfrågan på termisk bearbetning fördelas
Branschen diskuteras ofta som om den vore en marknad. I praktiken koncentreras efterfrågan till fyra kluster med helt olika specifikationer, serviceförväntningar och efterlevnadsbördor.
- Metaller värmebehandling och sintring: cirka 34 procent
- Livsmedels-, läkemedels- och steriliseringsprocesser: cirka 27 procent
- Bearbetning av halvledare, elektronik och nya material: cirka 21 procent
- Flyg-, bil- och allmän tillförlitlighetsvalidering: cirka 18 procent
Andelen halvledare och nya material är den snabbaste att ändra specifikation. Batterielektrodtorkning, till exempel, har rört sig mot lägre syrenivåer och snävare temperaturband eftersom kvarvarande fukt och ytoxidation båda försämrar cellprestanda. Det driver köpare mot kväve-rensad eller klass-100 ren torkutrustning snarare än en vanlig verkstadsugn.
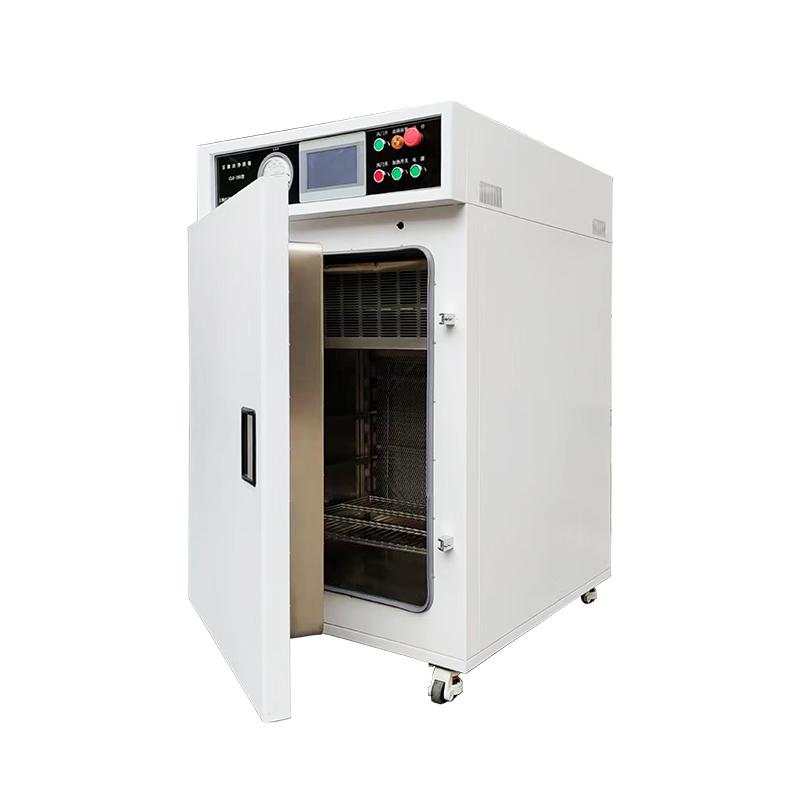 250 ℃ högtemperaturbeständig klass 100 ren torkugn Klass 100 renrumstorkugn, även känd som en klass 100 renrumsugn eller klass 100 renrumstorkskåp, är en specialutrustning som integrerar hög... Visa produkt →
Livsmedels- och farmaceutiska termiska processer ligger i den andra ytterligheten av dokumentation. Pastöriseringsregimer, steriliseringsdödlighetsvärden och kontroll av behållarens integritet registreras alla enligt en definierad procedur, så utrustningen bedöms på reproducerbarhet och rekordkvalitet lika mycket som på uppvärmningshastighet.
En urvalssekvens som undviker dyra misstag
De flesta upphandlingsproblem i denna bransch går tillbaka till ett sekvensfel: kammaren väljs innan processfönstret definieras. Att arbeta i nedanstående ordning håller beslutet grundat.
1
Skriv ner processfönstret
Ange måltemperatur, det tillåtna bandet, blötläggningstiden, den maximala ramphastigheten som materialet tål och atmosfären. Om bandet inte kan anges är processen ännu inte tillräckligt väl definierad för att köpa utrustning för.
2
Mät belastningen, inte kammaren
Lastmassa, stativmaterial och staplingsmönster avgör hur mycket värme systemet måste flytta. En kammare som håller temperaturen perfekt när den är tom kan komma flera grader kort med 200 kg stål inuti.
3
Matcha atmosfären efter risken
Lösningsmedelsångor, fina pulver och reaktiva gaser förändrar inneslutningskravet helt. Där brandfarliga koncentrationer kan bildas är standardvärmeutrustning fel svar oavsett dess temperaturklassificering.
4
Bekräfta dokumentationens omfattning
Fråga vilken enhetlighetsklass som kommer att certifieras, vilken undersökningsmetod som kommer att användas och vilka kalibreringscertifikat som medföljer enheten. Dessa svar separerar ofta två offerter som ser identiska ut på pris.
5
Modellera återbetalningen ärligt
Illustrativ aritmetik: en kammare som kör två cykler med 20 rack per dag med 200 USD i arbete per rack hanterar 8 000 USD dagligen. Att skära skrot med en procent frigör ungefär 80 USD per dag, cirka 20 000 USD under ett 250-dagarsår, vilket ofta överstiger prispåslaget för en stramare, bättre dokumenterad enhet.
För lösningsmedelsbärande laster i klassificerade områden måste kapslingen, fläkten, regulatorn och kablaget alla uppfylla samma skyddsstandard. Att dela upp en klassificerad komponent i en annars standardkammare är en vanlig och kostsam genväg.
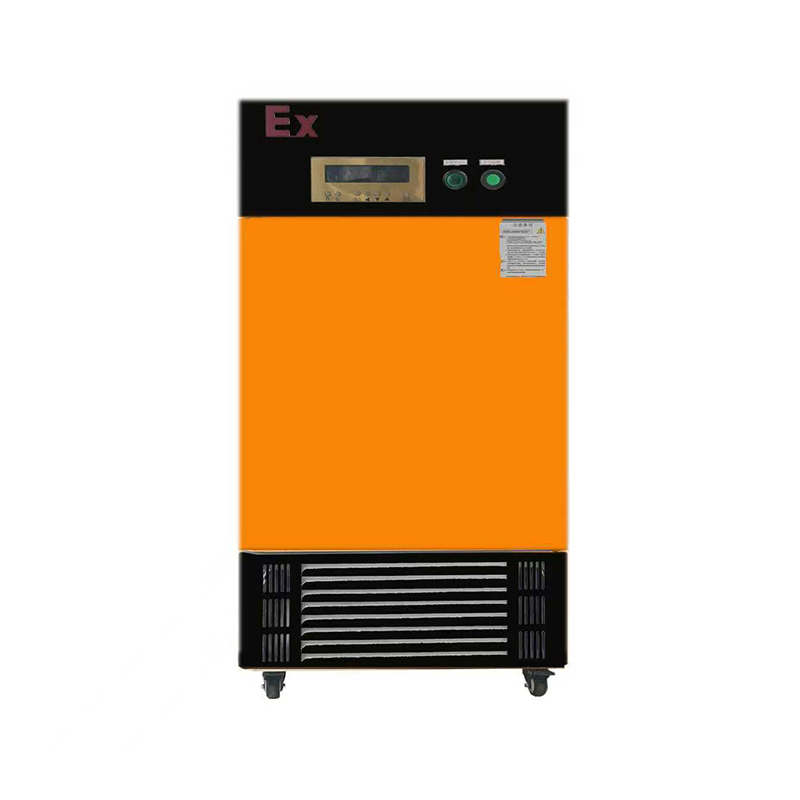 Explosionssäker testkammare för hög och låg temperatur och fuktighet Den explosionssäkra hög- och lågtemperaturtestkammaren är en kritisk utrustning för modern industriell säkerhet och precisionstestning. Den är aktiv i flera lager... Visa produkt →
Underhåll och efterlevnad: Den oglamorösa delen
En termisk process försämras tyst. Ingenting misslyckas direkt; bandet vidgas helt enkelt med en grad eller två per år tills en batch är ur specifikationen. Schemalagt underhåll är det som håller processen inom det fönster som definieras vid driftsättning.
- Upprepa undersökningen av temperaturlikformighet med det intervall som tillämplig standard eller kundkrav ställer in, och efter varje förändring av isolering, fläktar eller dörrbeslag.
- Kalibrera kontroll- och mättermoelement enligt ett dokumenterat schema; driftsensorer är den vanligaste orsaken till ett breddande band.
- Byt ut dörrpackningar och tätningar i skick, inte vid fel. Tätningskompression är billig att kontrollera och dyr att ignorera.
- Serva vakuumpumpar, filter och fläktar i timbaserade intervaller och registrera oljebyten som en del av processhistoriken.
- Förvara kontinuerliga temperaturregister, kalibreringscertifikat och underhållsloggar i ett arkiv som revisorerna kan följa utan hjälp.
För tillverkningsanläggningar är kvalitetssystemet ryggraden i allt detta. En anläggning som arbetar enligt ISO 9001 med eget testlaboratorium kan normalt köra enhetlighetsundersökningar och acceptanstester före leverans, vilket minskar risken för att en kammare anländer med ett overifierat band. Det är värt att fråga en leverantör direkt vilka tester som utförs internt, vilken instrumentering som används och om dessa uppgifter följer med enheten.
Explosionsskyddade installationer lägger till ett andra lager: kapslingsintegritet, rensningssystem, förreglingslogik och kabelgenomföringar behöver alla regelbunden inspektion, och alla fältändringar kan ogiltigförklara den ursprungliga certifieringen. Att behandla den certifieringen som en permanent egenskap hos utrustningen snarare än ett tillstånd som ska upprätthållas är ett tillförlitligt sätt att misslyckas med en revision.
Den termiska processindustrin belönar precision på ett specifikt sätt. Två anläggningar kan köpa tekniskt likartade kammare och sluta med helt olika avkastning, eftersom den ena definierade sitt processfönster innan köpet och den andra förväntade sig att utrustningen skulle definiera det. Ordningen på verksamheten är viktigare än broschyren.
Börja med den tolerans du faktiskt kan hålla, välj den atmosfär och värmeöverföringsmetod som materialet kräver, dokumentera allt som processen producerar och underhåll systemet som en processtillgång snarare än ett verktyg. Det tillvägagångssättet håller en ugn, en ugn eller en testkammare att göra vad den köptes för att göra fem år efter installationen, vilket är den enda prestandasiffran som i slutändan räknas.
Skicka meddelande
Rekommenderade produkter
Produkter som tillhandahålls av kända företag är djupt betrodda av användare.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Torkugnsserien
- Vakuumbox-serien
- Explosionssäker serie
- Serie med hög temperaturugn
- Inkubator serien
- Testkammareserien
- Övriga serier
- Forcerad lufttorkugn
- Motståndsugn
- Vakuumrörsugn
- Mögelinkubator
- Vakuumatmosfärsugn
- Biokemisk inkubator
- Koldioxidinkubator
- Explosionssäker vakuumtorkugn
- Testkammare för hög och låg temperatur
- MOBIL
Upphovsrätt ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alla rättigheter reserverade. Tillverkare av laboratorieutrustning

 Tillbaka till toppen
