


Branschnyheter
Hem / Nyheter / Branschnyheter / Saltbadsvärmebehandling: Process, salttyper, kostnad och säkerhetsgränser
Saltbadsvärmebehandling: Process, salttyper, kostnad och säkerhetsgränser
Datum:Sep 21, 2026
Vid 1 050 °C når ett ställ med A2-verktygsinsats som sänkts ned i smält salt austenitiseringstemperatur på ungefär 60 till 90 sekunder. Samma ställ i en vakuumugn med kall vägg behöver 35 till 45 minuter. Det gapet är inte en schemaläggningsdetalj. Den ställer in austenitkornstorleken, förvrängningen som redan är låst i delen innan släckningen börjar, och rätningsarbetet som visas i nästa månads skrotrapport.
Saltbadsvärmebehandling är det snabbaste kommersiella sättet att få stålet till temperatur och hålla det jämnt. Den tjänar sin plats när sektioner är tunna eller geometrin är komplex, när distorsion måste hålla sig inom några tusendels tum eller när processen behöver ett isotermiskt håll som till exempel martempering, austempering eller ett nitrerings- och uppkolningssalt. Det är felköp när delar är tjocka, det årliga tonnaget är lågt, eller ingen på golvet vill äga saltkemi, rökutsug och avfallshantering. Tre siffror avgör det: minsta sektionstjocklek, årligt tonnage och aktuell skrot- eller riktningshastighet.
Det som följer är värmeöverföringen bakom processen, saltfamiljerna och deras temperaturfönster, en sida vid sida jämförelse med vakuum- och atmosfärsugnar, de dolda kostnaderna som aldrig framkommer i en offert och underhållsrutinen som håller ett bad vid liv.
Vad händer inuti ett smält saltbad
Ett saltbad är en uppvärmd gryta med smält salt, vanligtvis en nitrat-, nitrit-, klorid- eller cyanidbaserad blandning, som överför värme till arbetsstycket genom direkt vätskekontakt. Eftersom delen aldrig utsätts för luft vid temperatur, finns det ingen skala och ingen avkolning på ytan, och ingen skyddande atmosfär att balansera.
Värmeöverföringen begränsas av delen, inte av ugnen
Smält salt har en densitet nära 1,8 till 2,0 g/cm3 med en stor volymetrisk värmekapacitet, så badet beter sig som en termisk reservoar snarare än en luftström. Dess konvektionskoefficient mot stål är en till två storleksordningar högre än för en ugn med cirkulerande atmosfär. Ytan på delen når badtemperatur nästan omedelbart, och den återstående tiden ställs in genom ledning genom sektionen. En 25 mm sektion som behöver 40 minuter i vakuum kan behöva 3 till 4 minuter i salt.
- Temperaturjämnhet: med omrörning håller ett välskött bad belastningen inom ungefär ±3 till ±5 °C, vilket stöder täta austenitiserande fönster och repeterbara höljesdjup.
- Ingen oxidation eller avkolning: vätskan utesluter luft, så bearbetade ytor lämnar badet rent och redo för nästa operation.
- Isotermisk hållning: ett andra bad vid 200 till 350 °C tillåter martempering eller austempering tills omvandlingen avslutas vid en temperatur.
- Flytande stöd: vätskan bär delen, vilket minskar sänkningen som gravitationen orsakar i långa eller tunna komponenter.
Matcha saltkemi med temperaturfönstret
Tabell 1: Saltfamiljer som används vid industriell värmebehandling, grupperade efter arbetstemperatur.
Saltvalet är inte utbytbart. Nitrat- och nitritsalter sönderfaller över ungefär 600 °C och kan reagera våldsamt med vissa metaller och organiska ämnen; kloridsalter absorberar fukt och måste startas långsamt; cyanidhaltiga salter kräver dedikerad ventilation, separata verktyg och kontrollerad avfallsbehandling. Att köra fel salt vid fel temperatur är en säkerhetsincident, inte en kvalitetsfråga.
Saltbad vs vakuum vs atmosfär: en praktisk jämförelse
Tabell 2: Typiska industriområden för en 25 mm sektion; exakta värden beror på legering, lastning och utrustningens skick.
Mönstret är konsekvent. Salt vinner på hastighet, enhetlighet och distorsionskontroll och förlorar på kemihantering och avfallshantering. Vakuum vinner på renlighet för tjocka, högvärdiga delar men värms långsamt. Atmosfärsugnar sitter i mitten och förblir den billigaste vägen för härdning eller glödgning av stora volymer där lätt ytoxidation är acceptabel.
Hidden Metrics: Heat-Up, Drag-Out och Chemistry Drift
1.0
Saltbad
3.0
Fluidiserad säng
5.0
Atmosfär
8.0
Vakuum
Figur 1: Relativt uppvärmningstidsindex för en 25 mm sektion, saltbad = 1,0.
Uppvärmningstiden är det synliga måttet. Drag-out är den dyraste. Varje del som lämnar badet bär salt på sin yta, vanligtvis några gram till några tiotals gram, och det saltet hamnar i sköljvattnet, släckningstanken eller på golvet. Över ett år är drag-out vanligtvis den största saltkonsumtionslinjen i budgeten, större än avdunstningsförlusterna, och den växer tyst med en del komplexitet.
Badkemin driver också. Nitratbad ackumulerar karbonat när de åldras, vilket höjer smältpunkten och sänker den användbara topptemperaturen. Kloridbad samlar upp oxider och slam som isolerar värmeelement och skapar temperaturskiktning. De flesta butiker analyserar badet varje vecka eller varannan vecka och dekanterar slam varje månad; att hoppa över den rutinen visas som ett oregelbundet falldjup långt innan det dyker upp som en misslyckad del.
Där saltbad fortfarande anges
Verktyg och form: 34 %
Flygkomponenter: 22 %
Drivlina för fordon: 18 %
Medicinska instrument: 12 %
Energi och tung utrustning: 8 %
Övrigt: 6 %
Figur 2: Ungefärlig fördelning av användningen av smält saltprocess över slutmarknaderna.
Fördelningen är vettig när distorsion och sektionstjocklek beaktas tillsammans. Verktygs- och formarbete involverar tunna sektioner med hög hårdhet där uträtning är dyrt. Flyg- och bildelar har snäva dimensionella toleranser och dokumenterade processfönster. Medicinska och energitillämpningar använder salt främst för flytande nitrering, där badet fungerar som ett härdningsmedium snarare än bara ett värmemedium.
Återbetalning, urval och en köpprocess i fem steg
En saltlinje betalar tillbaka genom skrotminskning och cykeltid. Om en butik rätar ut 5 % av sina långa skaft idag och tar det under 1 % med en isotermisk saltprocess, täcker besparingen vanligtvis ett nitratbad inom 18 till 30 månader. Om distorsion inte är ett problem och sektionerna är tjocka betalar salt sällan tillbaka alls.
- Fixa temperaturfönstret först. Bestäm den exakta austenitiserings-, austempererings- eller nitreringstemperaturen och hålltid; detta begränsar saltfamiljen innan någon utrustning citeras.
- Matcha saltet och storlek sedan på grytan. Krukstorleken följer den största belastningen, inte den genomsnittliga belastningen. Belastning över ungefär 30 till 40 % av badmassan i delar kommer att sjunka i temperatur och sträcka ut cykeln oförutsägbart.
- Bestäm dig för omrörning och ett andra bad. Omröring ger ±3 till ±5 °C enhetlighet; ett andra, mindre bad är det som möjliggör martempering och austempering.
- Planera utrustning för förvärmning och eftersköljning. Fukt på delar orsakar våldsamma stänk i ett varmt bad, och restsalt måste sköljas och torkas ur blinda hål och trådar.
- Budgetera avfallsströmmen från dag ett. Cyanidhaltigt saltavfall kan inte gå till ett kommunalt reningsverk; alkalisk klorering eller licensierad kassering är en återkommande kostnad, inte ett engångsprojekt.
För butiker som bestämmer att kemibelastningen inte är värt det, en rutt med kontrollerad atmosfär med beprövad serie av högtemperaturugnar Utrustningen täcker härdning, förvärmning och många härdningssteg utan en inventering av smält salt eller ett avfallstillstånd.
 Timerfunktion Vacuum Atmosphere Furnace Vakuum atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Visa produkt →
Underhåll, säkerhet och efterlevnad
Rutinmässig badvård
- Analysera saltkemin varje vecka: karbonathalt i nitratbad, cyanathalt i nitreringssalter och fukt i klorider.
- Skumma slam och slagg innan det når värmeelementen, och för en skriftlig logg över saltillsatser och dekanteringsdatum.
- Tillsätt aldrig kallt salt eller våta verktyg i ett rinnande bad; ladda långsamt vid kanten och låt smältan återstabiliseras innan du laddar delar.
- Täck badet när det är inaktivt för att minska energiförlusten och begränsa fuktupptaget över natten.
Torka delar före och efter badet
Fukt är den vanligaste orsaken till ett saltbadsutbrott. Vatten som är instängt i ett blindhål eller gängat hål blinkar till ånga omedelbart vid 500 °C och kastar ut salt ur grytan, och detsamma gäller våta armaturer, fuktiga termoelement och kalla delar som tas in i ett fuktigt rum. En torkugn med hög precision är standardverktyget för det steget, som håller delar vid 120 till 150 °C tills ingen mätbar fukt finns kvar.
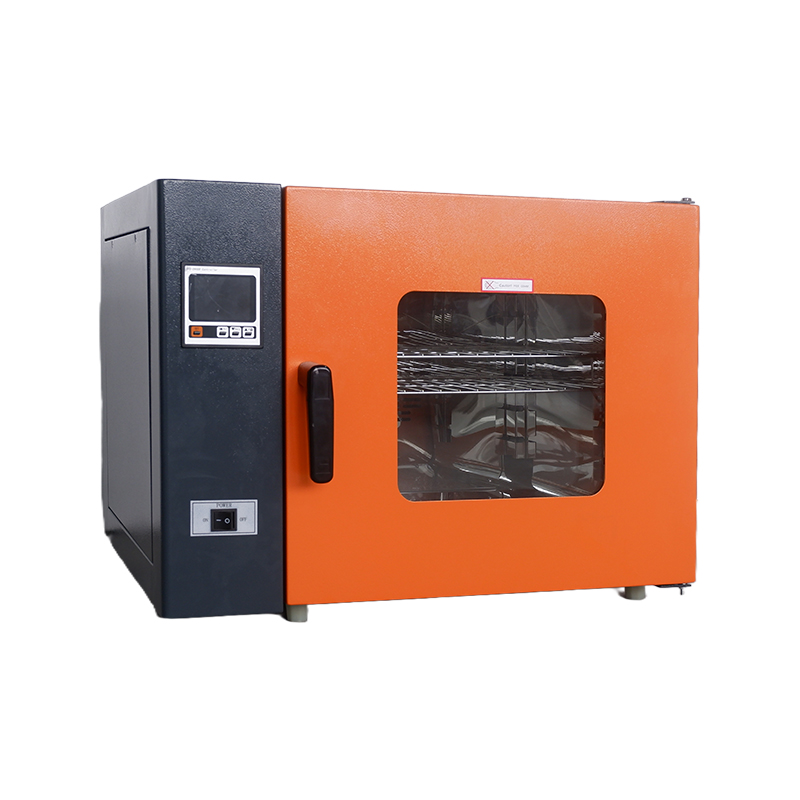 200 ℃ Högtillförlitlig högprecisionstorkugn Precisionstorkugnar, som precisionsvärmebehandlingsutrustning, är oumbärlig basutrustning i moderna industriella och vetenskapliga forskningssystem. Deras kärnprins... Visa produkt →
Efter behandling lämnar delar badet belagt med salt. En sköljning med varmt vatten tar bort det mesta; resten gömmer sig i håligheter och trådar. En vakuumtorkugn drar ut den kvarvarande fukten vid låg temperatur, vilket förhindrar blixtkorrosion och stoppar saltrester från att återfukta på bearbetade ytor.
 Utsökt utseende Flexibel och bekväm vakuumtorkugn Denna produkt har en vertikal, golvstående design som effektivt integrerar vakuumpumpen och arbetskammaren i en enda, kompakt struktur. Detta eliminerar... Visa produkt →
Efterlevnad och dokumentation
Saltugnar faller under samma pyrometri- och kvalitetsramverk som all annan värmebehandlingsutrustning: AMS 2750 för flyg, CQI-9 för fordon, NADCAP för speciella processer och ISO 9001 för allmän kvalitetsstyrning. Räkna med kvartalsvisa undersökningar av temperaturlikformighet och månatliga kontroller av kontroll- och registreringsinstrument, plus registreringar av rökutsug och avfallsmanifest för nitrat- eller cyanidhaltigt material. Butiker som köper säkerhetsklassad utrustning enbart till priset upptäcker vanligtvis den verkliga kostnaden senare; samma mönster visas över alla kategorier av skyddshårdvara, inklusive explosionssäker utrustning för farliga områden .
Saltbadsvärmebehandling är ett fokuserat verktyg, inte en generell lösning. Den levererar uppvärmningshastigheter, enhetlighet och isotermisk kontroll som ingen gasugn matchar, och i utbyte efterfrågas disciplinerad saltkemi, fuktkontroll, ventilation och en avfallsplan. Om dina delar är tunna, dina distorsionsmål är snäva och dina volymer motiverar kemin, kommer processen att hålla sin plats på golvet i årtionden. Om de inte är det kommer ett korrekt dimensionerat vakuum- eller atmosfärsystem att vara billigare att köra och mycket lättare att lämna till nästa skift. Bestäm med snitttjockleken och skrothastigheten framför dig, inte med inköpspriset.
Skicka meddelande
Rekommenderade produkter
Produkter som tillhandahålls av kända företag är djupt betrodda av användare.


- KONTAKT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUKT
-
- Torkugnsserien
- Vakuumbox-serien
- Explosionssäker serie
- Serie med hög temperaturugn
- Inkubator serien
- Testkammareserien
- Övriga serier
- Forcerad lufttorkugn
- Motståndsugn
- Vakuumrörsugn
- Mögelinkubator
- Vakuumatmosfärsugn
- Biokemisk inkubator
- Koldioxidinkubator
- Explosionssäker vakuumtorkugn
- Testkammare för hög och låg temperatur
- MOBIL
Upphovsrätt ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alla rättigheter reserverade. Tillverkare av laboratorieutrustning

 Tillbaka till toppen
